

Comment suivre les lignes de conditionnement ?
Astn’go permet de suivre la production sur les lignes dans différents domaines de conditionnement et de production.
Quelles données pouvez-vous suivre sur une ligne ?
Le suivi d’un équipement passe généralement par la mesure du temps de cycle de production d’une pièce par rapport à un temps de cycle cible défini par l’OF, la référence ou l’équipement.
Mesurer la disponibilité de votre moyen de production
Il est possible de mesurer la disponibilité du moyen de production en comparant le temps de fonctionnement de la ligne avec le temps requis (le temps requis est égal au temps d’ouverture du moyen de production moins les arrêts prévus). Cette démarche vous permet d’obtenir le taux d’utilisation de l’équipement et un détail sur les raisons impactant le bon fonctionnement de celui-ci. Par exemple : pannes, approvisionnement matière, nettoyage, pauses, arrêts techniques…
Mesurer la performance de votre moyen de production
Si l’équipement et le processus le permettent, vous pouvez suivre le nombre de pièces réalisées par la machine. Cette approche vous permet de mesurer la performance de votre équipement en comparant le temps de réalisation d’une pièce par rapport au temps initialement prévu.
Comment suivre une ligne avec Astn’go ?
Capter le temps de fonctionnement sur la ligne
Le temps de fonctionnement de votre équipement est calculé en fonction de la production représentée par le comptage des pièces.
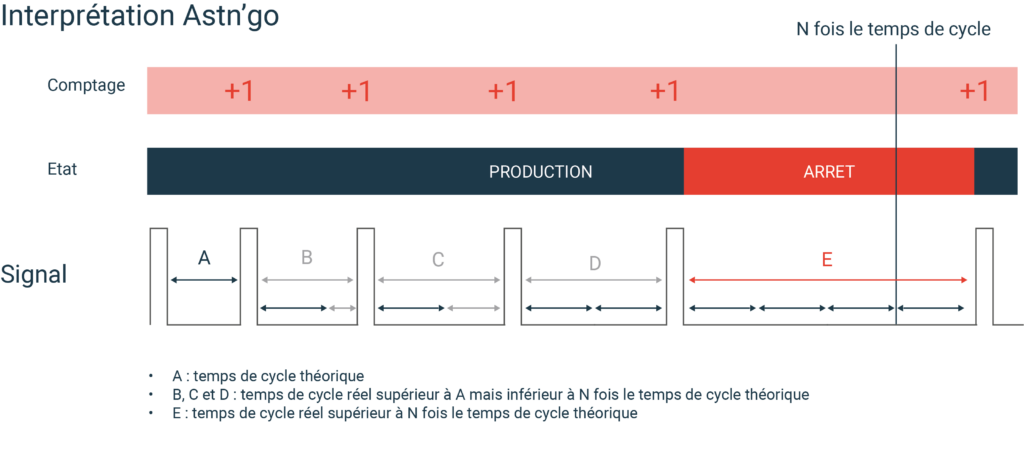
Comme le montre les schémas ci-dessous, Astn’go peut déterminer l’état de marche ou d’arrêt d’un équipement de production en fonction du temps de cycle théorique pour la production en cours. Ce temps de cycle peut être porté par l’opération d’OF, la référence, l’équipement.
Capter la performance avec le comptage de pièces sur la ligne
Chaque Top correspond à une pièce mais il est possible de paramétrer X pièces à chaque Top cycle. Avec Astn’go, le paramétrage du nombre de pièces par cycle peut se faire au niveau de l’opération d’OF, de la référence ou de l’équipement.
Il faut que l’IIoT Astn’go capte un signal lui indiquant chaque Top pièce. Ce signal peut provenir d’un relai alimenté par un capteur ou par un signal envoyé à chaque détection de pièces.
Évaluer les performances d’une ligne
- En récupérant le signal Top pièce et en déduisant le nombre de pièces produites, vous avez la possibilité de mesurer le taux de performance de votre machine en plus du taux de disponibilité.
Le taux de performance va comparer le temps de cycle réel pour la réalisation d’une pièce par rapport au temps de cycle cible.
Deux façons d’interpréter l’arrêt de production
En comparant le comptage des pièces produites par rapport au temps de cycle théorique, il est possible de détecter l’arrêt de l’équipement.
La ligne sera considérée en production si le temps entre deux Tops cycle est inférieur ou égal à N fois le temps de cycle théorique. Dans le cas où il est supérieur, la ligne est à l’arrêt.
Selon le paramétrage, il est possible de définir 2 scénarios pour la prise en compte de cet arrêt :
- L’arrêt peut être pris en compte à partir du moment où le temps entre 2 Tops cycles est égal à N fois le temps de cycle :
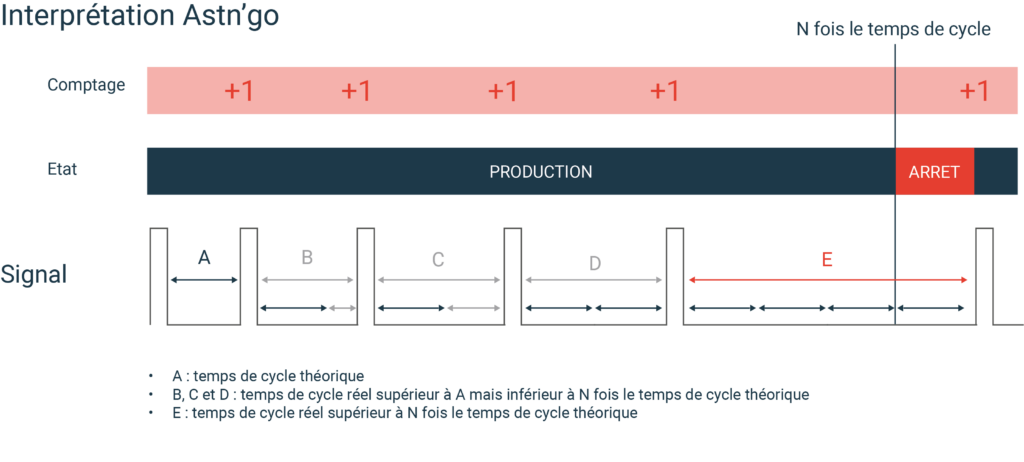
- L’arrêt est pris en compte à partir du moment où la dernière pièce a été comptée.
L’IIoT d’Astn’go est-il obligatoire pour la captation des données des lignes ?
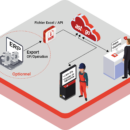
Pour récupérer les données évoquées ci-dessus, il est nécessaire de connecter l’IIoT Astn’go à votre machine. Ces données seront traitées par l’application Astn’go pour être restituées sur les différents écrans auprès de l’opérateur et du manager en temps réel.
Quel processus et quels équipements ?
Ce type de suivi est particulièrement adapté sur les lignes de conditionnement et de production.