

Prise en compte de signaux machines
1. Informations générales sur les signaux
Comptage
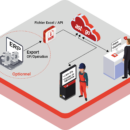
Il est nécessaire de câbler sur l’IIoT un contact qui permet d’indiquer la fin de production d’une unité produite – on parle de « Top cycle ».
Prise en compte de l’état
Ce signal doit correspondre à un état général du moyen de production. Le signal correspond sur le module IIoT à une entrée (0 = arrêt/1 = production) de type :
- TOR : exemple d’activation d’une sortie relais 0/1 qui est branché directement sur une entrée de l’IIoT (IIoT en mode Dry).
- Automate : sortie directement récupérée sur le bornier de sortie automate (IIoT en mode Wet).
- Depuis un capteur correspondant à une cellule de comptage.
L’état de production (marche/arrêt) peut :
- Être fourni directement depuis l’équipement.
- Être une combinaison de plusieurs états sur un ensemble d’informations constituant l’équipement à suivre.
- Être fourni à l’aide d’un élément extérieur représentant l’état de l’équipement : exemple, les colonnes lumineuses (verrines) qui permettent la récupération d’un état (signaux déjà existants) sans nécessairement être obligé d’accéder à l’équipement pour la prise en compte de l’information.
2. Robot
Comptage
- Le signal peut être issu directement du robot ou d’une cellule de détection par exemple sur un convoyeur d’évacuation.
- Ce signal correspond à une impulsion. Sur le front montant, notre acquisition va compter +1 unité.
- Il est possible de relayer l’information ou de fournir directement une sortie automate.
Prise en compte de l’état
- Le robot est fonctionnel
- Pas d’intrusion dans la zone
- Gestion des équipements de la cellule de production (exemple : convoyage)
3. Rotative
Correspond à une machine d’impression ou de découpe.
Comptage
- Possibilité de récupérer le comptage sur une roue codeuse (impulsion). Dans Astn’go, il est possible de définir le nombre d’impulsion pour produire par exemple 1 mètre.
Prise en compte de l’état
- L’état est lié à la présence de comptage sur la rotative.
- Une entrée indépendante peut-être câblée pour déterminer l’état de marche ou d’arrêt de l’équipement
4. Ligne de conditionnement/Ligne de Production/Ligne de fabrication
Machine permettant le suivi et comptage d’élément (type : sacs, étuis…) de manière unitaire ou groupé.
Comptage
- Entrée de comptage Top cycle : pièce bonne
- Entrée de comptage Top cycle : rebut
Peut correspondre à une cellule de comptage sur la ligne de conditionnement ou à une information disponible depuis une sortie automate. Le signal peut être relié directement au module IIoT ou être relayé électriquement via un relai et permettre la mise à disposition d’un contact « sec » de comptage.
Prise en compte de l’état
- L’état est lié à la présence de comptage sur la ligne
- Une entrée indépendante peut-être câblée pour déterminer l’état de marche ou d’arrêt de l’équipement
5. Commande Numérique (CN)
De manière globale, on parlera de l’ensemble des machines-outils qui permettent l’usinage de pièces.
Comptage
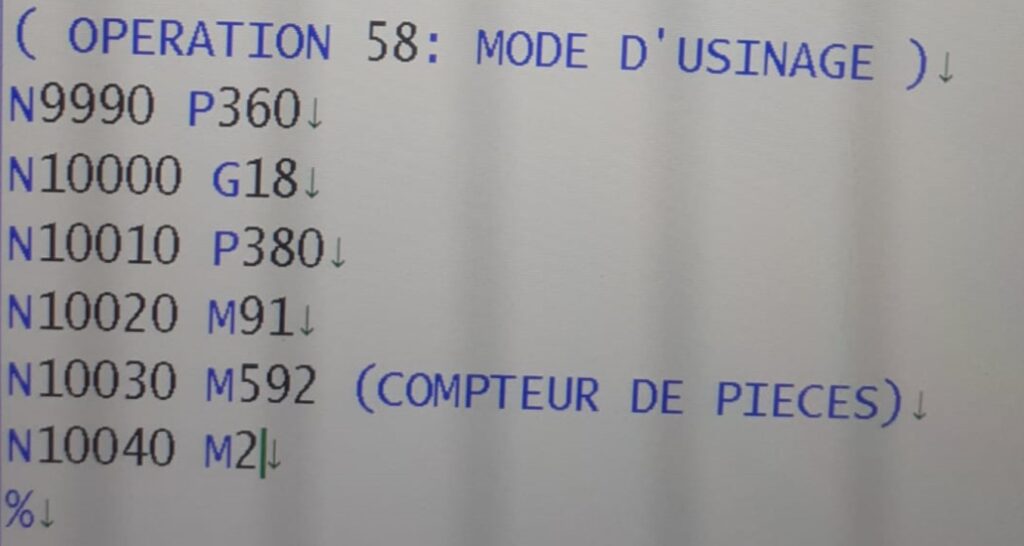
- Entrée de comptage Top cycle : pièce bonne.
Cette information correspond à une fonction M2 ou M30 du programme de CN. Dans le programme, avant cette fonction M1, il est possible d’ajouter une intrusion M qui permettra l’activation d’une sortie relais :

Prise en compte de l’état
- Prise en compte d’une information complémentaire « Cycle en cours » qui correspond à la phase d’usinage de la pièce. Cette information peut être prise en compte à l’aide de l’intrusion du programme de CN M0 qui correspond à l’état de pause avant le départ d’un nouveau cycle.
- La fin d’un cycle de production peut également être prise en compte pour considérer qu’une pièce vient d’être terminée.
6. Presse
On intègre sous le terme « presse » les machines permettant de faire de l’injection (plastique/métal) ou de la découpe (presse à emboutir). Pour l’injection, le comptage peut correspondre à des moulées – dans ce cas, il est possible de définir un nombre de pièces produites par moulées (informations liées à l’opération, la référence ou l’équipement).
Comptage
- Entrée de comptage Top cycle : pièce bonne unitairement ou par moulée
- Entrée de comptage Top cycle : pièce rebutée unitairement ou par moulée
Le signal peut être relié directement au module IIoT ou être relayé électriquement via un relai et permettre la mise à disposition d’un contact « sec » de comptage.
Sur les presses à injection, il est possible d’utiliser les informations « Ouverture » ou « Fermeture » moule pour compter le nombre de moulées réalisées. Sur le process de production, il peut être nécessaire de réaliser des mouvements ouverture/fermeture à vide. Dans ce cas, une information d’état de la presse peut également être ajouté à l’IIoT pour éviter la prise en compte de ces comptages à vide.
Il est également possible d’utiliser l’information « Top dosage », qui permet de combiner la fourniture de matière à la réalisation d’une moulée. Cette solution permet de ne pas prendre en compte les moulées à vide. Enfin, à travers des langages de programmation spécifiques à chaque presse, il est possible d’activer en fin de cycle une sortie disponible et de la relier à l’IIoT.
Prise en compte de l’état
- L’état est lié à la présence de production.
- Une entrée indépendante peut-être câblée pour déterminer l’état de marche ou d’arrêt de l’équipement